| MOQ: | 10000pcs |
| Standaardverpakking: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Leveringstermijn: | 25-35 work days |
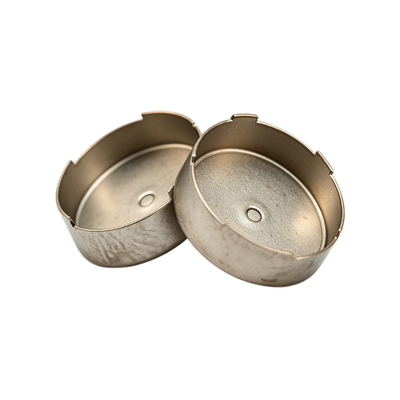
De Precisie op Maat Gemaakte Dieptrekstans voor Elektrische Behuizingen is ontworpen voor de precieze vormgeving van metalen behuizingen, beschermkappen, behuizingen voor elektrische apparatuur, componenten voor schakelkasten, behuizingen voor sensoren en andere diepgetrokken plaatwerkonderdelen.
Ontworpen volgens klanttekeningen, 3D CAD-bestanden, monsters en persspecificaties, maakt het gereedschap gecontroleerde materiaalstroming mogelijk tijdens het dieptrekproces. Dit helpt bij het handhaven van een consistente wanddikte, dimensionale nauwkeurigheid, hoekradii en algehele structurele integriteit voor toepassingen met elektrische behuizingen.
| Parameter | Specificatie |
|---|---|
| Productnaam | Precisie op Maat Gemaakte Dieptrekstans |
| Toepassing | Elektrische Behuizingen / Metalen Behuizingen |
| Matrijs Type | Dieptrekstans / Progressieve Dieptrekstans / Samengestelde Matrijs |
| Vormgevingsproces | Dieptrekken / Meerfasig Trekken / Stansen |
| Secundaire Bewerkingen | Trimmen / Doorborren / Ponsen / Buigen / Vormgeven |
| Werkstukmateriaal | Koudgewalst Staal / Roestvrij Staal / Aluminium / Koper |
| Gereedschapsmateriaal | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Matrijs Precisie | Tot ongeveer 0,003 mm voor geschikte kenmerken |
| Product Tolerantie | Volgens tekening en productstructuur |
| Materiaaldikte | Op maat gemaakt volgens toepassing |
| Behuizingsvorm | Rond / Vierkant / Rechthoekig / Getrapt / Op Maat |
| Holte | Enkel / Multi-Holte |
| Testpers | 25-180T, afhankelijk van gereedschapsvereisten |
| Bewerkingapparatuur | CNC / EDM / WEDM / Slijpen / Frezen |
| Ontwerp Software | AutoCAD / SolidWorks / UG / PROE |
| Oppervlaktebehandeling | Polijsten / Coaten / Plateren / Op Maat |
| Levensduur Gereedschap | Op maat gemaakt volgens materiaal, geometrie en productievolume |
| Eerste Testmonster | Beschikbaar voor verificatie door de klant |
| OEM / ODM | Ondersteund |
| MOQ | 1 Set |
| Verpakking | PE-folie + Export Houten Kist |
| Levering | Ongeveer 7-35 Dagen, afhankelijk van project |
| Betaling | T/T / L/C |
Technische specificaties zijn projectafhankelijk. De uiteindelijke matrijsconstructie, tolerantie, perscapaciteit, materiaaldikte en vereisten voor de levensduur van het gereedschap worden bevestigd tijdens de technische beoordeling.
Elektrische behuizingen vereisen vaak een combinatie van diepe wanden, kleine hoekradii, montagekenmerken, openingen, flenzen, reliëfstructuren en gecontroleerde dimensionale relaties. Een correct matrijsontwerp is daarom essentieel voor stabiele productie.
METS evalueert de volgende factoren tijdens de ontwikkeling van gereedschappen:
De plaat moet soepel in de matrijs holte stromen tijdens het trekken. Overmatige weerstand kan leiden tot verdunning of scheuren, terwijl onvoldoende controle kan resulteren in rimpels of dimensionale instabiliteit.
Voor diepere elektrische behuizingen kunnen meerdere trekbewerkingen worden gebruikt in plaats van de gehele diepte in één bewerking te forceren. Meerfasig trekken helpt bij het verdelen van de deformatie en het verbeteren van de vormstabiliteit.
De pons- en matrijsradii worden geoptimaliseerd volgens het materiaaltype, de dikte, de behuizingsgeometrie en de treklengte om lokale spanningen te verminderen.
Adequate druk van de plaatklem helpt de materiaalstroming te beheersen en rimpels te verminderen, terwijl overmatige weerstand die materiaal falen kan veroorzaken, wordt vermeden.
Adequate speling is belangrijk voor dimensionale nauwkeurigheid, materiaalstroming, gereedschapsslijtage en de uiteindelijke oppervlaktekwaliteit.
Aanvullende bewerkingen zoals trimmen, doorboren, ponsen, reliëf aanbrengen, buigen en flensvorming kunnen worden opgenomen in de gereedschapsoplossing volgens het ontwerp van de elektrische behuizing.
METS is een geïntegreerde fabrikant die matrijsontwerp, precisiegereedschapproductie, stansen, dieptrekken en productie van op maat gemaakte metalen componenten combineert.
DC53 is geschikt voor veeleisende stans- en vormtoepassingen waar verbeterde slijtvastheid en taaiheid vereist zijn. Het kan worden geselecteerd voor elektrische behuizingsmatrijzen die stabiele dimensionale prestaties vereisen tijdens herhaalde productie.
SKD11 en D2 zijn veelgebruikte gereedschapsstaalsoorten voor stans- en vormtoepassingen. Ze zijn geschikt voor componenten die goede slijtvastheid en dimensionale stabiliteit vereisen.
Hoge-snelheid gereedschapsstaalsoorten zoals SKH-9 en SKH-51 kunnen worden overwogen voor gebieden met hoge slijtage of specifieke snij- en vormcomponenten.
Wolfraamcarbide materialen zoals YG15 en YG20 kunnen worden gebruikt voor geselecteerde matrijsonderdelen met hoge slijtage, afhankelijk van de vormgevings- en productievereisten.
De uiteindelijke materiaalkeuze wordt bepaald op basis van het werkstukmateriaal, de geometrie, het productievolume, de vormgevingsbelasting, de slijtageomstandigheden en de vereiste levensduur van het gereedschap.
METS heeft ervaring met gereedschappen voor roestvrijstalen dozen en plaatvormingstoepassingen. Een progressieve dieptrek- of vormmatrijs kan teken-, trim- en ponsbewerkingen integreren om een afgewerkte behuizing met consistente afmetingen te produceren.
Voor lichtgewicht elektrische behuizingen kan aluminium worden verwerkt via precisie dieptrekken en progressieve gereedschappen. Het vormgevingsproces kan worden geoptimaliseerd volgens de aluminiumkwaliteit, dikte, treklengte, hoekradius, smering en vereisten voor materiaalstroming.
METS levert precisie gestanste en diepgetrokken metalen omhulsels voor sensorapplicaties, met aanpasbare openingen, montagekenmerken en structurele details.
De dieptrek gereedschappen van METS kunnen ook worden toegepast op cilindrische metalen omhulsels en behuizingen. Meerfasig dieptrekken wordt gebruikt wanneer de vereiste diepte of geometrie niet efficiënt in één trekbewerking kan worden geproduceerd.
Elektrische behuizingen vereisen meer dan eenvoudige plaatvorming. Het gereedschap moet materiaalstroming, dimensionale nauwkeurigheid, wanddikte, hoekgeometrie en secundaire kenmerken beheersen gedurende het vormgevingsproces.
METS ontwikkelt op maat gemaakte dieptrekstansen rond de werkelijke productievereisten van de elektrische behuizing. Vanaf de initiële CAD-tekening kunnen ingenieurs de treklengte, materiaaldikte, materiaalgradatie, trekverhouding, hoekradius, pons- en matrijsspeling, vereisten voor plaatklem, aantal trekfasen, trimvereisten, pons- en doorborende kenmerken, persspecificaties, productievolume en verwachte levensduur van het gereedschap evalueren.
Een correct ontworpen dieptrekstans kan onnodige secundaire bewerkingen verminderen en de productieconsistentie verbeteren. Voor fabrikanten van elektrische behuizingen kan dit helpen bij het bereiken van:
Stabiele Afmetingen → Betrouwbare Montage → Consistente Vormgeving → Verminderde Productievariatie
METS ondersteunt het volledige ontwikkelingsproces van gereedschappen, inclusief ontwerpbeoordeling, bewerking, montage, testproductie, monsterverificatie, aanpassing en definitieve levering.
METS biedt op maat gemaakte dieptrekstansoplossingen volgens:
METS past inspectie toe gedurende het gehele ontwikkelingsproces van gereedschappen.
De gepubliceerde gereedschapsinformatie van METS stelt dat matrijsinzetstukken kunnen worden bewerkt tot ongeveer ± 0,002 mm afmetingen in geschikte toepassingen, terwijl productdimensionale toleranties worden vastgesteld volgens de klanttekening en productstructuur.
Na de definitieve inspectie wordt de dieptrekstans beschermd tegen vocht, corrosie en transportschade.
De geschikte verzendmethode kan worden geselecteerd op basis van de afmetingen en het gewicht van het gereedschap, de bestemming, de leveringsvereisten en de voorkeur van de klant.
Ja. METS levert op maat gemaakte gereedschappen op basis van 2D-tekeningen, 3D CAD-bestanden, fysieke monsters of gedetailleerde technische specificaties.
Typische werkstukmaterialen zijn koudgewalst staal, roestvrij staal, aluminium, koper en andere geschikte plaatmetalen. Materiaalkeuze is afhankelijk van de sterkte, corrosiebestendigheid, geleidbaarheid, gewicht en vormgevingsvereisten van de elektrische behuizing.
Ja. Het gereedschap kan worden ontworpen voor ronde, cilindrische, vierkante, rechthoekige, getrapte, geflensde en andere aangepaste behuizingsgeometrieën.
Ja. Trekken, trimmen, ponsen, doorboren, buigen, reliëf aanbrengen en andere secundaire bewerkingen kunnen worden geïntegreerd, afhankelijk van de productstructuur.
Ja. Het gereedschap kan worden ontworpen volgens de specificaties van de pers van de klant, inclusief werkgebied, slag, tonnage, sluit hoogte en andere relevante parameters.
Afhankelijk van de toepassing kan METS DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 en andere geschikte gereedschapsmaterialen gebruiken.
Precisie is afhankelijk van het kenmerk, het materiaal, de geometrie, de bewerkingsmethode en de vereiste tolerantie. De gepubliceerde informatie van METS over dieptrek gereedschappen specificeert precisiebewerking tot ongeveer 0,003 mm voor geschikte matrijsonderdelen.
Ja. Testen van stansen kan worden geregeld na montage van het gereedschap, zodat klanten de afmetingen, vormgevingskwaliteit en montagecompatibiliteit kunnen verifiëren vóór definitieve goedkeuring.
De levertijd is afhankelijk van de complexiteit van de matrijs, het materiaal, de grootte, het aantal vormfasen en de vereisten van de klant. Productpagina's van METS specificeren doorgaans ongeveer 7-35 dagen voor op maat gemaakte gereedschapsprojecten.
Ja. METS integreert matrijsonderdelen en productie met stansproductie, waardoor klanten gereedschappen en op maat gemaakte gestanste metalen componenten van dezelfde productiefaciliteit kunnen verkrijgen.
Ja. OEM en ODM diensten zijn beschikbaar voor op maat gemaakte elektrische behuizingen, dieptrekstansen, gestanste componenten en gerelateerde metaalvormproducten.
Verstrek alstublieft de 2D/3D tekening of monster, materiaal, materiaaldikte, afmetingen van de behuizing, jaarlijks of geschat productievolume, vereiste tolerantie, oppervlaktebehandeling en specificaties van de persmachine indien beschikbaar. Ons engineeringteam kan dan het vormgevingsproces evalueren en een offerte voor gereedschappen opstellen.
Of u nu een elektrische behuizing van roestvrij staal, een aluminium voeding behuizing, een sensor omhulsel, een schakelkast, een motor gerelateerde behuizing of een andere op maat gemaakte metalen behuizing nodig heeft, METS kan het bijbehorende dieptrek gereedschap ontwikkelen volgens uw productvereisten.
Stuur ons uw 2D-tekening, 3D CAD-bestand of fysieke monster voor technische beoordeling en een offerte voor gereedschappen.
METS -- Precisie Dieptrekstans & Metaal Stans Fabrikant
| MOQ: | 10000pcs |
| Standaardverpakking: | Wooden crate packaging, moisture and shock resistant, each mold set packed separately |
| Leveringstermijn: | 25-35 work days |
De Precisie op Maat Gemaakte Dieptrekstans voor Elektrische Behuizingen is ontworpen voor de precieze vormgeving van metalen behuizingen, beschermkappen, behuizingen voor elektrische apparatuur, componenten voor schakelkasten, behuizingen voor sensoren en andere diepgetrokken plaatwerkonderdelen.
Ontworpen volgens klanttekeningen, 3D CAD-bestanden, monsters en persspecificaties, maakt het gereedschap gecontroleerde materiaalstroming mogelijk tijdens het dieptrekproces. Dit helpt bij het handhaven van een consistente wanddikte, dimensionale nauwkeurigheid, hoekradii en algehele structurele integriteit voor toepassingen met elektrische behuizingen.
| Parameter | Specificatie |
|---|---|
| Productnaam | Precisie op Maat Gemaakte Dieptrekstans |
| Toepassing | Elektrische Behuizingen / Metalen Behuizingen |
| Matrijs Type | Dieptrekstans / Progressieve Dieptrekstans / Samengestelde Matrijs |
| Vormgevingsproces | Dieptrekken / Meerfasig Trekken / Stansen |
| Secundaire Bewerkingen | Trimmen / Doorborren / Ponsen / Buigen / Vormgeven |
| Werkstukmateriaal | Koudgewalst Staal / Roestvrij Staal / Aluminium / Koper |
| Gereedschapsmateriaal | DC53 / SKD11 / D2 / SKH-9 / SKH-51 / YG15 / YG20 |
| Matrijs Precisie | Tot ongeveer 0,003 mm voor geschikte kenmerken |
| Product Tolerantie | Volgens tekening en productstructuur |
| Materiaaldikte | Op maat gemaakt volgens toepassing |
| Behuizingsvorm | Rond / Vierkant / Rechthoekig / Getrapt / Op Maat |
| Holte | Enkel / Multi-Holte |
| Testpers | 25-180T, afhankelijk van gereedschapsvereisten |
| Bewerkingapparatuur | CNC / EDM / WEDM / Slijpen / Frezen |
| Ontwerp Software | AutoCAD / SolidWorks / UG / PROE |
| Oppervlaktebehandeling | Polijsten / Coaten / Plateren / Op Maat |
| Levensduur Gereedschap | Op maat gemaakt volgens materiaal, geometrie en productievolume |
| Eerste Testmonster | Beschikbaar voor verificatie door de klant |
| OEM / ODM | Ondersteund |
| MOQ | 1 Set |
| Verpakking | PE-folie + Export Houten Kist |
| Levering | Ongeveer 7-35 Dagen, afhankelijk van project |
| Betaling | T/T / L/C |
Technische specificaties zijn projectafhankelijk. De uiteindelijke matrijsconstructie, tolerantie, perscapaciteit, materiaaldikte en vereisten voor de levensduur van het gereedschap worden bevestigd tijdens de technische beoordeling.
Elektrische behuizingen vereisen vaak een combinatie van diepe wanden, kleine hoekradii, montagekenmerken, openingen, flenzen, reliëfstructuren en gecontroleerde dimensionale relaties. Een correct matrijsontwerp is daarom essentieel voor stabiele productie.
METS evalueert de volgende factoren tijdens de ontwikkeling van gereedschappen:
De plaat moet soepel in de matrijs holte stromen tijdens het trekken. Overmatige weerstand kan leiden tot verdunning of scheuren, terwijl onvoldoende controle kan resulteren in rimpels of dimensionale instabiliteit.
Voor diepere elektrische behuizingen kunnen meerdere trekbewerkingen worden gebruikt in plaats van de gehele diepte in één bewerking te forceren. Meerfasig trekken helpt bij het verdelen van de deformatie en het verbeteren van de vormstabiliteit.
De pons- en matrijsradii worden geoptimaliseerd volgens het materiaaltype, de dikte, de behuizingsgeometrie en de treklengte om lokale spanningen te verminderen.
Adequate druk van de plaatklem helpt de materiaalstroming te beheersen en rimpels te verminderen, terwijl overmatige weerstand die materiaal falen kan veroorzaken, wordt vermeden.
Adequate speling is belangrijk voor dimensionale nauwkeurigheid, materiaalstroming, gereedschapsslijtage en de uiteindelijke oppervlaktekwaliteit.
Aanvullende bewerkingen zoals trimmen, doorboren, ponsen, reliëf aanbrengen, buigen en flensvorming kunnen worden opgenomen in de gereedschapsoplossing volgens het ontwerp van de elektrische behuizing.
METS is een geïntegreerde fabrikant die matrijsontwerp, precisiegereedschapproductie, stansen, dieptrekken en productie van op maat gemaakte metalen componenten combineert.
DC53 is geschikt voor veeleisende stans- en vormtoepassingen waar verbeterde slijtvastheid en taaiheid vereist zijn. Het kan worden geselecteerd voor elektrische behuizingsmatrijzen die stabiele dimensionale prestaties vereisen tijdens herhaalde productie.
SKD11 en D2 zijn veelgebruikte gereedschapsstaalsoorten voor stans- en vormtoepassingen. Ze zijn geschikt voor componenten die goede slijtvastheid en dimensionale stabiliteit vereisen.
Hoge-snelheid gereedschapsstaalsoorten zoals SKH-9 en SKH-51 kunnen worden overwogen voor gebieden met hoge slijtage of specifieke snij- en vormcomponenten.
Wolfraamcarbide materialen zoals YG15 en YG20 kunnen worden gebruikt voor geselecteerde matrijsonderdelen met hoge slijtage, afhankelijk van de vormgevings- en productievereisten.
De uiteindelijke materiaalkeuze wordt bepaald op basis van het werkstukmateriaal, de geometrie, het productievolume, de vormgevingsbelasting, de slijtageomstandigheden en de vereiste levensduur van het gereedschap.
METS heeft ervaring met gereedschappen voor roestvrijstalen dozen en plaatvormingstoepassingen. Een progressieve dieptrek- of vormmatrijs kan teken-, trim- en ponsbewerkingen integreren om een afgewerkte behuizing met consistente afmetingen te produceren.
Voor lichtgewicht elektrische behuizingen kan aluminium worden verwerkt via precisie dieptrekken en progressieve gereedschappen. Het vormgevingsproces kan worden geoptimaliseerd volgens de aluminiumkwaliteit, dikte, treklengte, hoekradius, smering en vereisten voor materiaalstroming.
METS levert precisie gestanste en diepgetrokken metalen omhulsels voor sensorapplicaties, met aanpasbare openingen, montagekenmerken en structurele details.
De dieptrek gereedschappen van METS kunnen ook worden toegepast op cilindrische metalen omhulsels en behuizingen. Meerfasig dieptrekken wordt gebruikt wanneer de vereiste diepte of geometrie niet efficiënt in één trekbewerking kan worden geproduceerd.
Elektrische behuizingen vereisen meer dan eenvoudige plaatvorming. Het gereedschap moet materiaalstroming, dimensionale nauwkeurigheid, wanddikte, hoekgeometrie en secundaire kenmerken beheersen gedurende het vormgevingsproces.
METS ontwikkelt op maat gemaakte dieptrekstansen rond de werkelijke productievereisten van de elektrische behuizing. Vanaf de initiële CAD-tekening kunnen ingenieurs de treklengte, materiaaldikte, materiaalgradatie, trekverhouding, hoekradius, pons- en matrijsspeling, vereisten voor plaatklem, aantal trekfasen, trimvereisten, pons- en doorborende kenmerken, persspecificaties, productievolume en verwachte levensduur van het gereedschap evalueren.
Een correct ontworpen dieptrekstans kan onnodige secundaire bewerkingen verminderen en de productieconsistentie verbeteren. Voor fabrikanten van elektrische behuizingen kan dit helpen bij het bereiken van:
Stabiele Afmetingen → Betrouwbare Montage → Consistente Vormgeving → Verminderde Productievariatie
METS ondersteunt het volledige ontwikkelingsproces van gereedschappen, inclusief ontwerpbeoordeling, bewerking, montage, testproductie, monsterverificatie, aanpassing en definitieve levering.
METS biedt op maat gemaakte dieptrekstansoplossingen volgens:
METS past inspectie toe gedurende het gehele ontwikkelingsproces van gereedschappen.
De gepubliceerde gereedschapsinformatie van METS stelt dat matrijsinzetstukken kunnen worden bewerkt tot ongeveer ± 0,002 mm afmetingen in geschikte toepassingen, terwijl productdimensionale toleranties worden vastgesteld volgens de klanttekening en productstructuur.
Na de definitieve inspectie wordt de dieptrekstans beschermd tegen vocht, corrosie en transportschade.
De geschikte verzendmethode kan worden geselecteerd op basis van de afmetingen en het gewicht van het gereedschap, de bestemming, de leveringsvereisten en de voorkeur van de klant.
Ja. METS levert op maat gemaakte gereedschappen op basis van 2D-tekeningen, 3D CAD-bestanden, fysieke monsters of gedetailleerde technische specificaties.
Typische werkstukmaterialen zijn koudgewalst staal, roestvrij staal, aluminium, koper en andere geschikte plaatmetalen. Materiaalkeuze is afhankelijk van de sterkte, corrosiebestendigheid, geleidbaarheid, gewicht en vormgevingsvereisten van de elektrische behuizing.
Ja. Het gereedschap kan worden ontworpen voor ronde, cilindrische, vierkante, rechthoekige, getrapte, geflensde en andere aangepaste behuizingsgeometrieën.
Ja. Trekken, trimmen, ponsen, doorboren, buigen, reliëf aanbrengen en andere secundaire bewerkingen kunnen worden geïntegreerd, afhankelijk van de productstructuur.
Ja. Het gereedschap kan worden ontworpen volgens de specificaties van de pers van de klant, inclusief werkgebied, slag, tonnage, sluit hoogte en andere relevante parameters.
Afhankelijk van de toepassing kan METS DC53, SKD11, D2, SKH-9, SKH-51, YG15, YG20 en andere geschikte gereedschapsmaterialen gebruiken.
Precisie is afhankelijk van het kenmerk, het materiaal, de geometrie, de bewerkingsmethode en de vereiste tolerantie. De gepubliceerde informatie van METS over dieptrek gereedschappen specificeert precisiebewerking tot ongeveer 0,003 mm voor geschikte matrijsonderdelen.
Ja. Testen van stansen kan worden geregeld na montage van het gereedschap, zodat klanten de afmetingen, vormgevingskwaliteit en montagecompatibiliteit kunnen verifiëren vóór definitieve goedkeuring.
De levertijd is afhankelijk van de complexiteit van de matrijs, het materiaal, de grootte, het aantal vormfasen en de vereisten van de klant. Productpagina's van METS specificeren doorgaans ongeveer 7-35 dagen voor op maat gemaakte gereedschapsprojecten.
Ja. METS integreert matrijsonderdelen en productie met stansproductie, waardoor klanten gereedschappen en op maat gemaakte gestanste metalen componenten van dezelfde productiefaciliteit kunnen verkrijgen.
Ja. OEM en ODM diensten zijn beschikbaar voor op maat gemaakte elektrische behuizingen, dieptrekstansen, gestanste componenten en gerelateerde metaalvormproducten.
Verstrek alstublieft de 2D/3D tekening of monster, materiaal, materiaaldikte, afmetingen van de behuizing, jaarlijks of geschat productievolume, vereiste tolerantie, oppervlaktebehandeling en specificaties van de persmachine indien beschikbaar. Ons engineeringteam kan dan het vormgevingsproces evalueren en een offerte voor gereedschappen opstellen.
Of u nu een elektrische behuizing van roestvrij staal, een aluminium voeding behuizing, een sensor omhulsel, een schakelkast, een motor gerelateerde behuizing of een andere op maat gemaakte metalen behuizing nodig heeft, METS kan het bijbehorende dieptrek gereedschap ontwikkelen volgens uw productvereisten.
Stuur ons uw 2D-tekening, 3D CAD-bestand of fysieke monster voor technische beoordeling en een offerte voor gereedschappen.
METS -- Precisie Dieptrekstans & Metaal Stans Fabrikant